
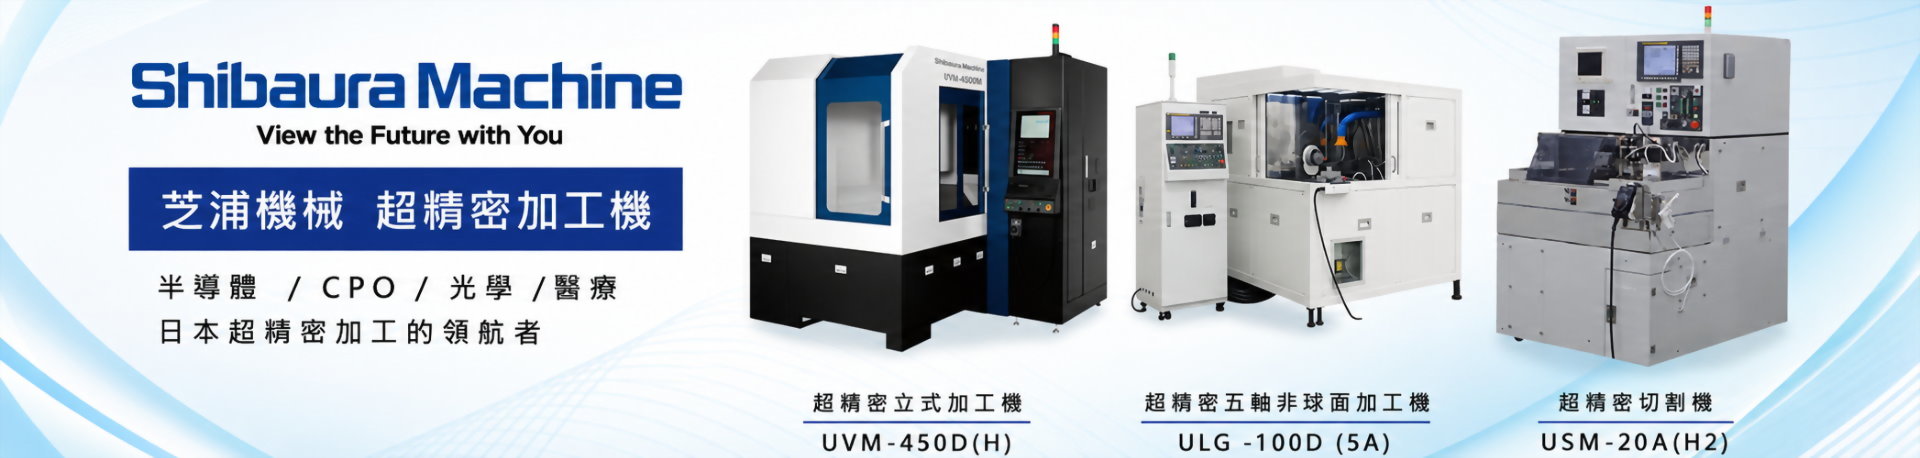
芝浦機械ULC/ULG Series型錄中六種機型與加工對象的適配性分析

芝浦機械 ULC/ULG 系列涵蓋超精密旋削、研削、自由曲面以及多軸同步加工。六種主要機型雖然具有相近的基礎架構,但彼此差異並不是單純依照軸數多寡或機型等級來區分,而是針對加工精度、工件材料、曲面幾何形狀以及工具姿態等不同需求,配置相對應的機械結構與控制能力。
若將各機型的規格變化,與型錄中所列出的塑膠透鏡模仁、玻璃透鏡、自由曲面、微細溝槽及透鏡陣列等加工實例放在一起比較,可以更清楚看出整個 ULC/ULG 系列的產品發展邏輯。
一、ULC-100F(S):以 0.1nm 控制提升超精密旋削能力
ULC-100F(S) 的核心定位是高精度旋削。相較於 ULC-100D(S),主要技術變化在於導入 0.1nm 控制,進一步提升形狀精度與表面粗糙度控制能力。
這項變化的重點並不是增加更多加工軸,而是將既有超精密旋削架構的控制解析度與加工穩定性再往上提升。對於塑膠透鏡模仁、高精度非球面模具及 Toric 面等工件而言,真正重要的往往不是加工自由度,而是能否獲得極高的形狀精度與表面品質。
尤其在光學模具應用中,模仁表面形狀會直接複製到後續成形的光學元件,因此模具本身的加工品質將直接影響最終產品性能。
ULC-100D(S) 超精密旋削架構
→ 導入 0.1nm 控制
→ ULC-100F(S) 強化高精度旋削能力
二、ULG-100D(HYS):增加工具主軸,建立車削/研削複合平台
當加工材料從金屬模仁延伸到玻璃及其他硬脆材料時,加工方法也必須從單純旋削進一步擴展到研削。
ULG-100D(HYS) 的關鍵結構變化,就是在原有超精密加工平台上增加高速工具主軸,使設備能夠安裝不同型式的砂輪與工具。
增加工具主軸之後,設備可以同時對應超精密車削與研削,因而涵蓋玻璃透鏡模仁研削、玻璃透鏡直接研削、縱軸研削、斜軸研削以及超精密旋削等加工方式。
因此,HYS 的意義不只是「多了一支主軸」,而是將加工材料與製程範圍由金屬模仁旋削,進一步擴展到玻璃與硬脆材料研削。
ULC 超精密旋削
→ 增加高速工具主軸
→ ULG-100D(HYS) 建立「車削+研削」複合加工能力
也因此,HYS 可以視為後續 ULG 系列發展的重要基礎平台。
三、ULG-100E(HYC):以小型化架構聚焦研削應用
ULG-100E(HYC) 的發展方向與 HYS 不完全相同。它並不是單純增加更多功能,而是將設備定位轉向小型化與研削專用化。
對於主要加工玻璃透鏡、玻璃模仁或其他硬脆材料的生產環境而言,如果不需要完整的車削/研削複合能力,研削專用設備反而更符合實際製程需求。
HYC 保留超精密研削所需要的核心能力,同時縮小設備安裝面積,主要對應玻璃透鏡直接研削、玻璃透鏡模仁研削、縱軸研削及斜軸研削等應用。
因此,HYC 與 HYS 並不是單純的高低階關係。
HYS 強調的是車削與研削的複合能力;HYC 則將功能集中在研削製程,藉此降低設備複雜度並節省生產空間。
這也反映出精密加工設備選型的一項重要原則:設備功能並非越多越好,而應與實際製程需求相匹配。
四、從非球面進入自由曲面:加工自由度開始成為關鍵
傳統旋轉對稱非球面主要可以透過工件旋轉,再搭配 X、Z 軸控制加工輪廓。
但是當加工對象進一步延伸到 f-θ 透鏡、自由曲面、直線槽、曲線槽或透鏡陣列時,表面高度可能隨 Y 方向持續變化,傳統以 X-Z-C 為核心的加工方式便無法完整涵蓋所有加工軌跡。
這時候,Y 軸就不能再只是工具高度或位置調整用途,而必須成為可以進行高精度同步運動的正式加工軸。
ULG-100D(H3) 正是針對這項需求所發展的機型。
五、ULG-100D(H3):Y 軸線性馬達化,形成四軸自由曲面加工
ULG-100D(H3) 將 HYS 架構中的 Y 軸改為線性馬達驅動,使 X、Y、Z 三個直線軸都具備高精度動態控制能力。
這項結構變化,使 Y 軸從原本偏向工具高度調整用途,正式轉變為參與同步加工的運動軸。
在 X-Y-Z-C 同步控制之下,H3 可以進行四軸自由曲面加工,並對應 f-θ 透鏡、飛刀加工、直線槽、曲線槽及透鏡陣列等需要 Y 向位置連續變化的加工。
換句話說,H3 解決的核心問題,是自由曲面加工點的「位置控制」。
HYS:Y 軸主要負責工具高度與位置調整
→ H3:Y 軸線性馬達化
→ Y 軸正式參與同步加工
→ 形成 X-Y-Z-C 四軸自由曲面加工能力
六、ULG-100D(HYBS3):增加 B 軸,解決高傾角與工具姿態問題
ULG-100D(HYBS3) 與 H3 並不是單純的前後代機型,而是由 HYS 平台向不同加工需求發展出的兩條技術路線。
H3 強化的是 Y 向位置控制;HYBS3 則是在 HYS 架構上增加 B 軸,使工具姿態可以根據加工曲面的傾斜角度進行調整。
當非球面或自由曲面的局部斜率持續提高時,如果砂輪或刀具始終維持固定方向,可能產生機械干涉、接觸點偏移,甚至無法維持理想的研削條件。
B 軸的加入,使 HYBS3 可以對應 70°以上的高傾斜角,同時搭配 B 軸對心與 W 軸顯微鏡等機構,提高工具設定及加工過程的可控性。
因此,可以用兩個不同的問題來區分 H3 與 HYBS3:
H3:加工點「要移動到哪裡?」
→ 強化自由曲面的「位置控制」。
HYBS3:工具「應該朝哪一個方向?」
→ 強化高傾角加工的「工具姿態控制」。
這也是為什麼 H3 與 HYBS3 應視為兩條平行發展的技術路線,而不是彼此取代的關係。
七、ULG-100D(5A):整合位置控制與工具姿態,形成五軸自由曲面加工
ULG-100D(5A) 可以視為 H3 與 HYBS3 兩條技術路線的整合。
一方面,它具備 H3 的 Y 軸線性馬達控制能力;另一方面,又加入 HYBS3 所代表的 B 軸工具姿態控制,最終形成 X-Y-Z-B-C 五軸同步加工。
五軸加工的真正價值,不只是控制軸數從四軸增加到五軸,而是能夠同時處理兩個問題:
- 加工點應該位於哪一個 X、Y、Z 座標?
- 工具到達該位置後,應以什麼 B 軸角度接觸工件?
對於曲面高度、局部斜率以及加工方向都持續變化的工件而言,單靠位置控制或工具姿態控制其中之一,都可能不足以完成最佳化加工。
因此,5A 可以進一步對應自由曲面繞射光柵溝槽、透鏡陣列、晶圓級 Lens Array、複雜自由曲面以及立式車削等高自由度加工。
H3:位置控制
+
HYBS3:工具姿態控制
→ ULG-100D(5A):形成完整五軸自由曲面加工能力
八、加工對象的變化,決定機械結構如何演進
將芝浦機械型錄中的加工實例與六種機型對照,可以看出機械規格的變化,主要由以下四項加工需求所驅動。
-
加工精度
當主要需求是超精密模仁旋削及表面品質時,以 ULC-100F(S) 的 0.1nm 控制提升加工精度。 -
工件材料
當加工對象從金屬模仁延伸到玻璃與其他硬脆材料時,必須增加高速工具主軸與研削能力,因此形成 HYS;若生產需求集中於研削,則進一步發展出小型研削專用的 HYC。 -
曲面自由度
當工件不再只是旋轉對稱曲面,而需要加工點在 Y 方向持續改變位置時,Y 軸必須成為同步加工軸,因此形成 H3。 -
工具姿態
當曲面傾角提高並可能產生工具干涉時,需要利用 B 軸改變工具方向,因此形成 HYBS3;當加工位置與工具姿態需要同時控制時,則進一步整合為 5A。
由此可以看出,從塑膠透鏡模仁、玻璃透鏡,一路延伸到 f-θ 透鏡、自由曲面、微細溝槽與透鏡陣列,工件越複雜,設備所需要的加工自由度也隨之增加。
九、機型選擇的核心不是軸數,而是加工需求
ULC/ULG 系列不宜單純以「軸數越多、機型等級越高」的方式理解。
超精密加工設備每增加一項運動軸或機械結構,同時也會增加控制、校正、熱變位管理以及設備複雜度。因此,設備選擇的核心應該是依照工件需求,決定真正必要的加工自由度。
若加工內容主要為高精度旋削,ULC-100F(S) 即具有非常明確的定位;如果需要兼顧車削與玻璃研削,可選擇 HYS;研削專用製程則可以考慮 HYC;自由曲面位置控制需要 H3;高傾角及工具姿態控制則對應 HYBS3;當兩類需求同時存在時,5A 才能發揮完整五軸加工的優勢。
因此,六種機型的差異,本質上是芝浦機械依照「精度、材料、加工方法、曲面自由度與工具姿態」所建立的不同設備配置。
從加工對象反推機械結構,比單純比較軸數,更能理解整個 ULC/ULG 系列的產品定位。
ULC/ULG 系列六機型與加工應用關係總結
以下將六種機型的結構變化、核心加工能力與主要加工對象集中整理, 可作為設備選型及理解系列產品定位的快速比較。
| 機型 | 規格/結構變化 | 核心加工能力 | 主要加工對象/實例 | 產品定位與變化理由 |
|---|---|---|---|---|
| ULC-100F(S) 高精度旋削 | 由 ULC-100D(S) 的超精密旋削架構進一步提升, 導入 0.1nm 控制。 | 提升形狀精度與表面粗糙度控制能力, 並維持高精度 X-Z-C 加工。 | 塑膠透鏡模仁、高精度非球面模具、 Toric 面等超精密旋削。 | 主要需求在於提高超精密旋削的形狀精度與表面品質, 而非增加額外加工自由度。 |
| ULG-100D(HYS) 車削/研削複合 | 增加高速工具主軸, 建立車削與研削複合架構。 | 同時對應超精密車削及研削, 並可依加工用途配置不同工具主軸。 | 玻璃透鏡模仁、玻璃透鏡直接研削、 縱軸研削、斜軸研削及旋削。 | 將加工材料與製程由金屬模仁旋削, 延伸至玻璃及硬脆材料研削, 並成為後續 ULG 機型的重要基礎平台。 |
| ULG-100E(HYC) 小型研削專用 | 將 HYS 的研削能力進一步 小型化與研削專用化。 | 聚焦玻璃及硬脆材料的超精密研削, 簡化不必要的複合功能。 | 玻璃透鏡、玻璃透鏡模仁、 縱軸研削及斜軸研削。 | 適合以研削為主要製程的生產環境, 在保留研削能力的同時降低設備複雜度並節省安裝空間。 |
| ULG-100D(H3) 四軸自由曲面 | 將 HYS 的 Y 軸改為線性馬達驅動, 建立 X、Y、Z 三直線軸高精度控制。 | Y 軸正式參與同步加工, 形成 X-Y-Z-C 四軸自由曲面加工。 | f-θ 透鏡、自由曲面、飛刀加工、 直線槽、曲線槽及透鏡陣列。 | 解決非旋轉對稱曲面在 Y 方向持續變化的加工需求, 核心在於強化自由曲面的「位置控制」。 |
| ULG-100D(HYBS3) B 軸高傾角加工 | 在 HYS 架構上增加 B 軸, 並搭配 B 軸對心及 W 軸顯微鏡等機構。 | 可依曲面傾角改變工具姿態, 對應 70°以上高傾斜角。 | 高傾斜角非球面、深斜面及 需要調整砂輪/刀具接觸方向的加工。 | 解決曲面坡度提高後的工具干涉與接觸姿態問題, 核心在於強化「工具姿態控制」。 |
| ULG-100D(5A) 五軸自由曲面 | 整合 H3 的 Y 軸線性馬達能力 與 HYBS3 的 B 軸工具姿態控制。 | 形成 X-Y-Z-B-C 五軸同步加工, 同時控制加工位置與工具姿態。 | 自由曲面繞射光柵溝槽、晶圓級透鏡陣列、 Lens Array、複雜自由曲面及立式車削。 | 當自由曲面的位置與局部工具姿態均需持續變化時, 整合兩種控制能力形成完整五軸加工平台。 |
ULC/ULG 系列的發展邏輯
ULC-100F(S):強化「加工精度」
→ ULG-100D(HYS):擴展「材料與加工方法」
→ ULG-100E(HYC):聚焦「研削專用化與省空間」
→ ULG-100D(H3):強化「自由曲面的 Y 向位置控制」
→ ULG-100D(HYBS3):強化「高傾角與工具姿態控制」
→ ULG-100D(5A):整合「自由曲面位置控制+工具姿態控制」。
ULC/ULG 系列的產品差異並不是單純依照控制軸數排列, 而是針對不同工件材料、加工方式、曲面幾何形狀與工具姿態需求, 建立相對應的機械配置。
其中 ULG-100D(H3) 與 ULG-100D(HYBS3) 可視為由 HYS 平台發展出的兩條平行技術路線: H3 強化自由曲面的「位置控制」, HYBS3 強化高傾角加工的「工具姿態控制」; 最後由 ULG-100D(5A) 將兩者整合,形成完整的五軸自由曲面加工能力。