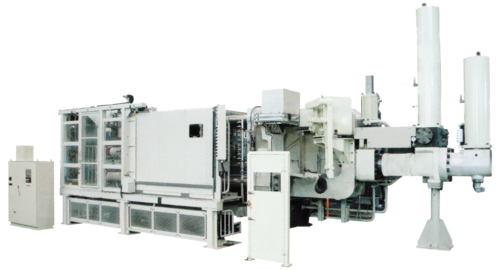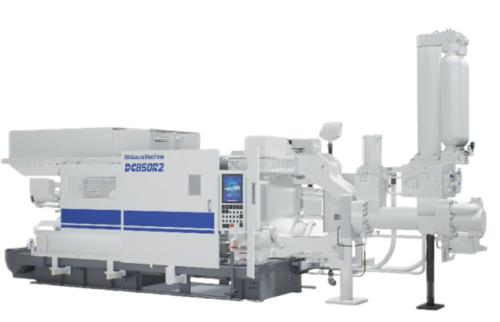


芝浦機械電動合模伺服多段射出壓鑄機
利用電動合模的特性,可以達成:
加快循環、離型劑噴塗效果更好
省空間、省能源、環境與保養負擔更輕
為壓鑄製程的整體優化提供更好的選擇
松營股份有限公司:芝浦機械電動合模伺服多段射出壓鑄機
高效能與環保兼具的壓鑄解決方案
· 探索松營股份有限公司引進的芝浦機械電動合模伺服多段射出壓鑄機,這款機型結合了芝浦機械卓越的伺服射出與增壓性能,並融入電動合模技術的優勢,為您的生產帶來全面提升。
加速生產週期與提升效率
· 循環時間更快速:電動合模技術反應靈敏且速度快,顯著縮短壓鑄循環時間。
· 噴霧效率提升:活動模板可精準移動至指定中間位置進行離型劑噴塗,提高噴霧效率。
· 節能降耗:加快循環週期本身即能節省能源消耗。
環境友善與維護成本降低
· 潔淨生產環境:減少作動油使用及油壓零件件數,營造更清潔的工作環境。
· 空間節省:合模機構設計更為緊湊,有效節省廠房空間。
· 維護負擔減輕:減少液壓系統的相關維護需求。
領先技術與榮譽肯定:大型電動合模壓鑄機
· 2020年推出大型電動合模壓鑄機型號,包括DC1100R-E和DC1300R-E。
· 循環時間縮短17%:顯著提升生產效率。
· CO2排放量減少12%:符合綠色製造趨勢。
· 配備全新的TOSCAST999控制裝置,搭載15吋大螢幕,提供更直觀的操作體驗。
· 榮獲2021年第51屆機械工業設計獎 (IDEA)。
松營股份有限公司的芝浦機械電動合模伺服多段射出壓鑄機,是您追求高效能、環保與卓越品質的理想選擇。
芝浦機械電動合模伺服多段壓鑄機的機種區分:
M字尾為 標準伺服多段:DC250R-EM、DC350R-EM、DC500R-EM、DC650R-EM、DC800R-EM
H字尾為 超高速伺服多段:DC250R-EH、DC350R-EH、DC500R-EH、DC650R-EH、DC800R-EH
(規格表請參照 https://www.sunwisdom.com.tw/shibaura-machine-servo-multistage-injection-diecasting-machine.html )
大型伺服多段:DC1100R-E、DC1300R-E
DC-1100/1300 R-E 系列規格
DC1100R-E 規格表
分類
規格項目
單位
DC1100R-E
合模
合模力
kN
11000
模板尺寸(豎×橫)
mm
1710×1750
大槓間隔(豎×橫)
mm
1100×1100
大槓直徑
mm
220
模具厚度
mm
600~1200
模板行程
mm
850
射出
最大射出力
kN
950
增壓比
—
1:2.78
柱塞行程
mm
820
沖頭突出量
mm
350
射出口位置(機器中心往下)
mm
300
射出速度
m/s
0.10~9.0
沖頭直徑(標準)
mm
110
鑄造體積(標準沖頭直徑)
cm³
5840
鑄造面積(標準沖頭直徑)
cm²
3070~1100
鑄造壓力(標準沖頭直徑)
MPa
35.8~100.0
頂出
頂出力
kN
510
頂出行程
mm
150
油壓
移動中子數
Set
3/4"×2Sets
移動中子端口(每個電磁閥)
Set
1"×2Sets
固定中子數
Set
3/4"×1Set
固定中子端口(每個電磁閥)
Set
1"×2Sets
系統壓力
MPa
15
必要液壓油量
L
1700
油箱容量
L
1400
冷卻水
模具冷卻水入口連接管直徑
Rc
2"
模具冷卻水出口連接管直徑
Rc
3"
油冷卻器冷卻水進水管直徑
Rc
1+1/2"
油冷卻器冷卻水出口管徑
Rc
1+1/2"
模具冷卻調節閥(固定)
Rc×Set
1/2"×10Sets
模具冷卻調節閥(移動)
Rc×Set
1/2"×10Sets
柱塞沖頭冷卻水調節閥
Rc×Set
1/2"×1Set
必要冷卻水(用於油冷卻器)
L/min
50
必要冷卻水(用於模具)
L/min
160~240
機器尺寸
機床占地面積(長×寬)
mm
9400×3900
DC1300R-E 規格表
分類
規格項目
單位
DC1300R-E
合模
合模力
kN
13000
模板尺寸(豎×橫)
mm
1895×2205
大槓間隔(豎×橫)
mm
1250×1525
大槓直徑
mm
250
模具厚度
mm
700~1500
模板行程
mm
900
射出
最大射出力
kN
1085
增壓比
—
1:2.56
柱塞行程
mm
950
沖頭突出量
mm
400
射出口位置(機器中心往下)
mm
300
射出速度
m/s
0.10~9.0
沖頭直徑(標準)
mm
115
鑄造體積(標準沖頭直徑)
cm³
7400
鑄造面積(標準沖頭直徑)
cm²
3220~1240
鑄造壓力(標準沖頭直徑)
MPa
40.4~104.5
頂出
頂出力
kN
615
頂出行程
mm
150
油壓
移動中子數
Set
3/4"×2Sets
移動中子端口(每個電磁閥)
Set
1"×2Sets
固定中子數
Set
3/4"×1Set
固定中子端口(每個電磁閥)
Set
1"×2Sets
系統壓力
MPa
15
必要液壓油量
L
2100
油箱容量
L
1880
冷卻水
模具冷卻水入口連接管直徑
Rc
2"
模具冷卻水出口連接管直徑
Rc
3"
油冷卻器冷卻水進水管直徑
Rc
1+1/2"
油冷卻器冷卻水出口管徑
Rc
1+1/2"
模具冷卻調節閥(固定)
Rc×Set
1/2"×10Sets
模具冷卻調節閥(移動)
Rc×Set
1/2"×10Sets
柱塞沖頭冷卻水調節閥
Rc×Set
1/2"×1Set
必要冷卻水(用於油冷卻器)
L/min
50
必要冷卻水(用於模具)
L/min
160~240
機器尺寸
機床占地面積(長×寬)
mm
10300×3800
DC-1100/1300 R-E 系列規格
DC1100R-E 規格表
| 分類 | 規格項目 | 單位 | DC1100R-E |
|---|---|---|---|
| 合模 | 合模力 | kN | 11000 |
| 模板尺寸(豎×橫) | mm | 1710×1750 | |
| 大槓間隔(豎×橫) | mm | 1100×1100 | |
| 大槓直徑 | mm | 220 | |
| 模具厚度 | mm | 600~1200 | |
| 模板行程 | mm | 850 | |
| 射出 | 最大射出力 | kN | 950 |
| 增壓比 | — | 1:2.78 | |
| 柱塞行程 | mm | 820 | |
| 沖頭突出量 | mm | 350 | |
| 射出口位置(機器中心往下) | mm | 300 | |
| 射出速度 | m/s | 0.10~9.0 | |
| 沖頭直徑(標準) | mm | 110 | |
| 鑄造體積(標準沖頭直徑) | cm³ | 5840 | |
| 鑄造面積(標準沖頭直徑) | cm² | 3070~1100 | |
| 鑄造壓力(標準沖頭直徑) | MPa | 35.8~100.0 | |
| 頂出 | 頂出力 | kN | 510 |
| 頂出行程 | mm | 150 | |
| 油壓 | 移動中子數 | Set | 3/4"×2Sets |
| 移動中子端口(每個電磁閥) | Set | 1"×2Sets | |
| 固定中子數 | Set | 3/4"×1Set | |
| 固定中子端口(每個電磁閥) | Set | 1"×2Sets | |
| 系統壓力 | MPa | 15 | |
| 必要液壓油量 | L | 1700 | |
| 油箱容量 | L | 1400 | |
| 冷卻水 | 模具冷卻水入口連接管直徑 | Rc | 2" |
| 模具冷卻水出口連接管直徑 | Rc | 3" | |
| 油冷卻器冷卻水進水管直徑 | Rc | 1+1/2" | |
| 油冷卻器冷卻水出口管徑 | Rc | 1+1/2" | |
| 模具冷卻調節閥(固定) | Rc×Set | 1/2"×10Sets | |
| 模具冷卻調節閥(移動) | Rc×Set | 1/2"×10Sets | |
| 柱塞沖頭冷卻水調節閥 | Rc×Set | 1/2"×1Set | |
| 必要冷卻水(用於油冷卻器) | L/min | 50 | |
| 必要冷卻水(用於模具) | L/min | 160~240 | |
| 機器尺寸 | 機床占地面積(長×寬) | mm | 9400×3900 |
DC1300R-E 規格表
| 分類 | 規格項目 | 單位 | DC1300R-E |
|---|---|---|---|
| 合模 | 合模力 | kN | 13000 |
| 模板尺寸(豎×橫) | mm | 1895×2205 | |
| 大槓間隔(豎×橫) | mm | 1250×1525 | |
| 大槓直徑 | mm | 250 | |
| 模具厚度 | mm | 700~1500 | |
| 模板行程 | mm | 900 | |
| 射出 | 最大射出力 | kN | 1085 |
| 增壓比 | — | 1:2.56 | |
| 柱塞行程 | mm | 950 | |
| 沖頭突出量 | mm | 400 | |
| 射出口位置(機器中心往下) | mm | 300 | |
| 射出速度 | m/s | 0.10~9.0 | |
| 沖頭直徑(標準) | mm | 115 | |
| 鑄造體積(標準沖頭直徑) | cm³ | 7400 | |
| 鑄造面積(標準沖頭直徑) | cm² | 3220~1240 | |
| 鑄造壓力(標準沖頭直徑) | MPa | 40.4~104.5 | |
| 頂出 | 頂出力 | kN | 615 |
| 頂出行程 | mm | 150 | |
| 油壓 | 移動中子數 | Set | 3/4"×2Sets |
| 移動中子端口(每個電磁閥) | Set | 1"×2Sets | |
| 固定中子數 | Set | 3/4"×1Set | |
| 固定中子端口(每個電磁閥) | Set | 1"×2Sets | |
| 系統壓力 | MPa | 15 | |
| 必要液壓油量 | L | 2100 | |
| 油箱容量 | L | 1880 | |
| 冷卻水 | 模具冷卻水入口連接管直徑 | Rc | 2" |
| 模具冷卻水出口連接管直徑 | Rc | 3" | |
| 油冷卻器冷卻水進水管直徑 | Rc | 1+1/2" | |
| 油冷卻器冷卻水出口管徑 | Rc | 1+1/2" | |
| 模具冷卻調節閥(固定) | Rc×Set | 1/2"×10Sets | |
| 模具冷卻調節閥(移動) | Rc×Set | 1/2"×10Sets | |
| 柱塞沖頭冷卻水調節閥 | Rc×Set | 1/2"×1Set | |
| 必要冷卻水(用於油冷卻器) | L/min | 50 | |
| 必要冷卻水(用於模具) | L/min | 160~240 | |
| 機器尺寸 | 機床占地面積(長×寬) | mm | 10300×3800 |